| CLASIFICACIÓN | Preparación para tejeduría y auxiliar temporal de proceso |
|---|---|
| MOMENTO DEL PROCESO | Después del urdido y antes del tejido; normalmente seguido de desencolado en la preparación húmeda |
| ¿ACABADO, APRESTO O PREPARACIÓN? | Aunque «encolado» se ha agrupado históricamente con los aprestos, aquí no es un acabado final: protege la urdimbre durante la fabricación y suele retirarse después. |
¿QUÉ ES?
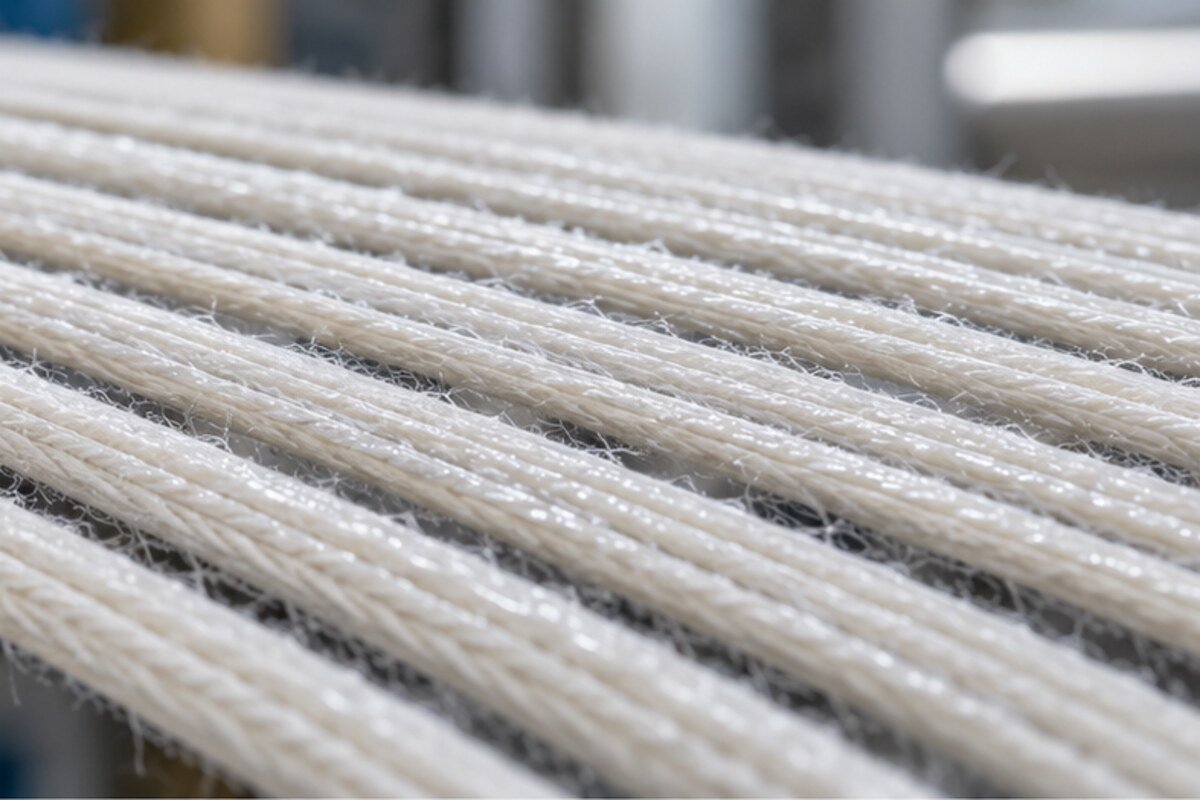
El encolado de la urdimbre aplica una película temporal a los hilos que soportarán tensiones, rozamiento y flexión en el telar. La cola une fibras salientes, aumenta resistencia a la abrasión y reduce roturas, pero debe conservar flexibilidad suficiente.
Se emplean almidones y derivados, alcohol polivinílico, poliacrilatos, carboximetilcelulosa y combinaciones con lubricantes u otros auxiliares. La selección depende de fibra, título, densidad, telar y sistema de desencolado.
CÓMO SE REALIZA
- Preparación y control del baño de cola.
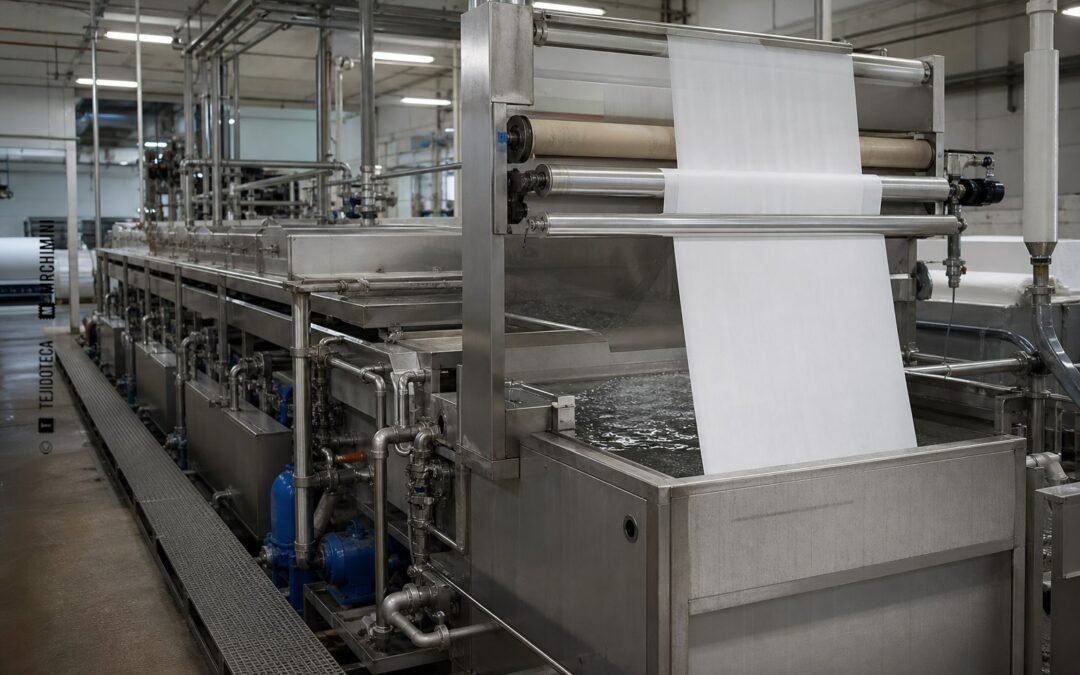
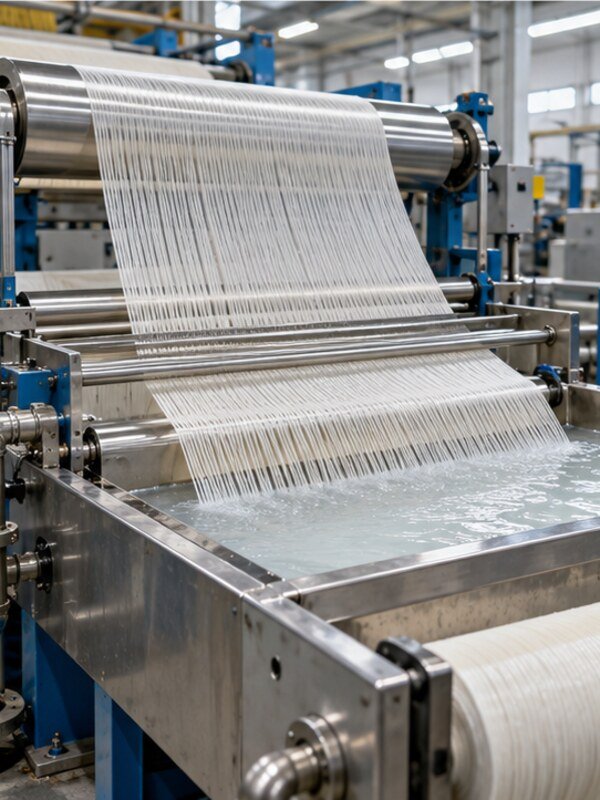
- Impregnación de la napa de urdimbre, exprimido y secado.
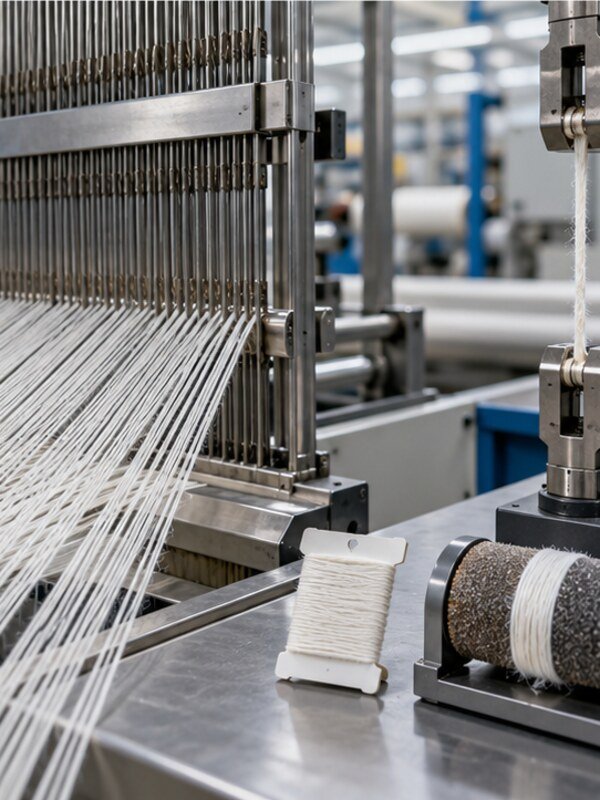
- Separación de hilos y plegado con tensión uniforme.
- Después del tejido, desencolado compatible con la química aplicada antes de blanqueo, tintura o estampación.
QUÉ MODIFICA
- Menos pilosidad, abrasión y roturas en el telar.
- Mayor rigidez y masa temporal del hilo.
- Posibles defectos de absorción si quedan residuos después del desencolado.
APLICACIONES HABITUALES
- Urdimbres de fibras cortadas y filamentos según necesidad.
- Tejeduría de alta velocidad o construcciones exigentes.
- Sistemas recuperables o de baja carga cuando lo permite el proceso.
PARÁMETROS Y CONTROL
- Viscosidad, concentración, temperatura, pH y estabilidad del baño.
- Porcentaje de cola depositada, humedad y extensibilidad del hilo.
- Eficiencia de tejeduría y tasa de roturas.
- Eliminación posterior, demanda química/biológica de oxígeno y recuperación cuando proceda.
VENTAJAS
- Mejora la tejeduría y puede reducir paradas y defectos.
- Protege hilos sensibles durante una etapa mecánicamente severa.
- La receta puede adaptarse a fibra y sistema de desencolado.
LIMITACIONES Y SEGURIDAD
- Demasiada cola aumenta rigidez y dificulta el desencolado.
- Incompatibilidades producen depósitos, manchas o absorción irregular.
- Parte de la carga contaminante de la preparación húmeda procede de colas eliminadas.
IMPACTO Y CRITERIOS DE SOSTENIBILIDAD
- Optimizar add-on y escoger productos compatibles con recuperación o tratamiento de efluentes.
- Cerrar circuitos y recuperar determinadas colas puede reducir carga y consumo.
- La biodegradabilidad no es el único criterio: deben considerarse demanda de oxígeno, energía y calidad del tejido.
NO CONFUNDIR CON…
- No confundir con desencolado, que elimina la cola.
- No confundir con apresto final para dar cuerpo a una tela acabada.
- No confundir con encolado adhesivo de laminados o costuras.
PREGUNTAS FRECUENTES
¿El encolado permanece en la tela?
Normalmente no: se elimina antes de las operaciones húmedas posteriores. Puede quedar residuo si el desencolado es insuficiente.
¿Es un acabado?
En esta función es una preparación temporal de fabricación, no un acabado final del producto.
CONTENIDOS RELACIONADOS
- Desencolado
- Urdido
- Tejido de calada