FORMACIÓN DE MALLA
LOOP FORMATION
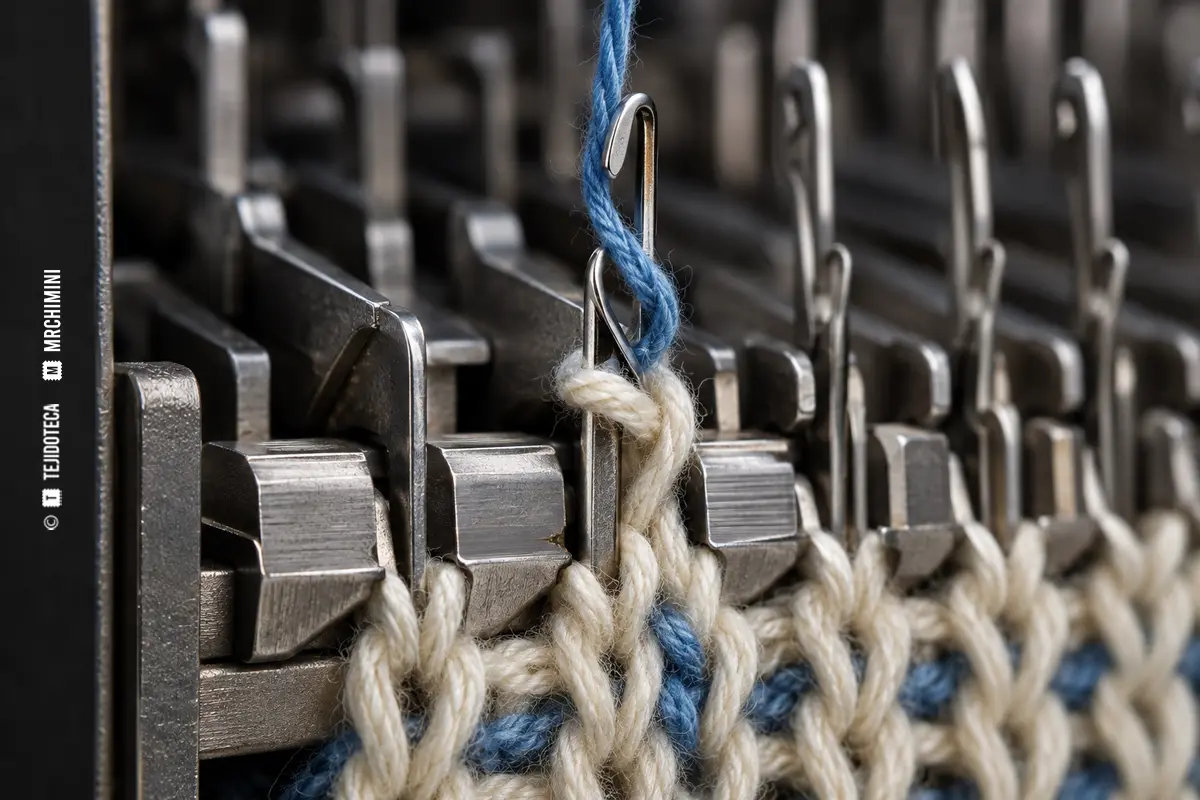
CLAVE TÉCNICA: una malla se forma al configurar un bucle de hilo y enlazarlo con bucles anteriores mediante el movimiento coordinado de agujas y órganos auxiliares.
¿QUÉ ES LA FORMACIÓN DE MALLA?
La formación de malla es el proceso elemental del tejido de punto. El hilo se curva para crear un bucle que queda enlazado con uno o más bucles de la estructura. La geometría final incluye cabeza, lados o patas y pies de malla, aunque su forma cambia según máquina, ligamento, tensión y relajación.
A diferencia del tejido de calada, no se requiere necesariamente un sistema de urdimbre y otro de trama que se crucen. La continuidad se obtiene por el enlace de bucles, lo que facilita extensibilidad y recuperación, pero también permite carreras o deformaciones si se rompe la continuidad.
CICLO BÁSICO CON AGUJA DE LENGÜETA
- Ascenso y despeje: la malla anterior desciende por el vástago y abre la lengüeta.
- Alimentación: el nuevo hilo se presenta al gancho en el momento y ángulo correctos.
- Descenso: el hilo queda dentro del gancho mientras la malla anterior cierra la lengüeta.
- Desprendimiento: la malla anterior pasa sobre la cabeza de la aguja.
- Formación: el nuevo bucle se dimensiona y queda enlazado con la estructura.
Las agujas de gancho, compuestas y otras tecnologías realizan funciones equivalentes con cinemáticas distintas.
PUNTO POR TRAMA Y POR URDIMBRE
En punto por trama, uno o varios hilos alimentan sucesivamente agujas a lo ancho y pueden formar cursos completos. En punto por urdimbre, numerosos hilos se suministran desde plegadores y las guías los desplazan entre agujas. Ambos producen mallas, pero difieren en alimentación, capacidad de dibujo, productividad y propagación de defectos.
VARIABLES DE PROCESO
- Galga y tipo de aguja.
- Título, fricción, torsión, elasticidad y regularidad del hilo.
- Longitud de hilo absorbida por malla o curso.
- Tensión de alimentación y fuerza de estiraje del tejido.
- Velocidad, sincronización y estado de agujas, platinas y guías.
DEFECTOS Y CONTROL
Una aguja dañada, alimentación irregular o tensión incorrecta puede producir malla caída, malla cargada, agujero, raya vertical, variación de longitud de malla o barrado. La inspección debe considerar el tejido relajado y acondicionado, porque dimensiones y densidad cambian después de salir de la máquina.
NO CONFUNDIR CON
La malla no es un punto de ligadura de tejido de calada. Tampoco todo bucle decorativo es una malla estructural: debe participar en la continuidad del género de punto.